


PVC発泡ボードCeluka ボード、Forex ボード、または拡張 PVC とも呼ばれる - はどこにでもあります。広告、家具、室内装飾、パッケージ。これは、ほぼすべての業界に導入されている素材です。しかし、購入した機械が実際に安定した高品質の基板を一貫して生産できるかどうかは、その装置の名前では決して決まりません。選び方、チューニング、メンテナンスの仕方を理解しているかどうかです。
押出機は粉末を取り込み、シートを出力します。このプロセスのどの時点でも、何かがおかしい場合、製品はそれを大声ではっきりと表示します。
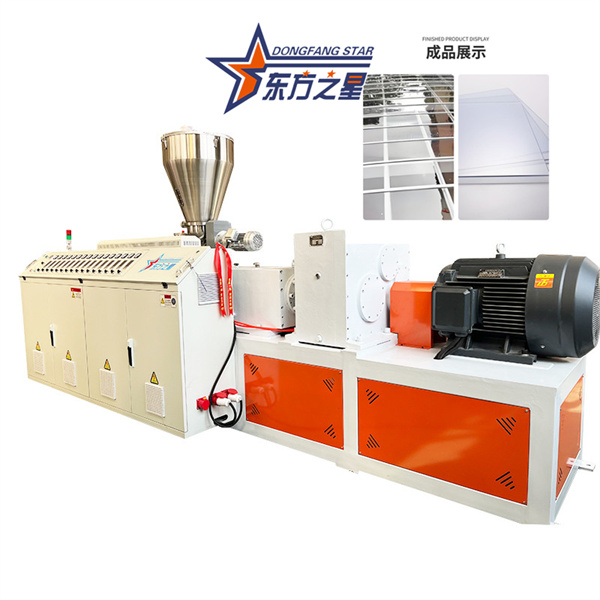
PVC フォームボード押出ラインの核心は、完全な下流ラインと組み合わせられた円錐形の二軸押出機です。なぜ円錐二軸スクリューなのか? PVCパウダーは熱安定性が悪いためです。単軸押出機では摩擦熱が過剰に発生し、粉末は溶ける前に劣化が始まります。一方、円錐型二軸スクリューは、押出時の過剰な摩擦熱を回避し、溶融物の分解を防ぎます。安定した生産量、良好な混合、優れた可塑化を実現するため、硬質 PVC 製品の製造に最適です。
機器を選択する際は、まず容量と製品仕様から始めてください。時間当たりの生産量は押出機のモデルによって異なります。一般的な構成では、SJZ80/156 メイン押出機と SJZ65/132 共押出機を組み合わせて、板幅 1220 mm ~ 2050 mm、厚さ 3 mm ~ 30 mm の 400 ~ 500 kg/時を生産します。より厚いボード (20 mm 以上) の場合は、より高トルクの押出機が必要です。ボードの幅が広くなるほど、ダイの設計と冷却調整セクションの要求が厳しくなります。これは一般的なマシンで誤魔化せるものではありません。
下流ラインも同様に重要です。エクストルーダーはまさに心臓部です。キャリブレーション テーブル、冷却ラック、引き取りユニット、および切断ステーションによって、基板の平坦度と寸法精度が決まります。機器を購入するときは、主要な押出機のスペックを確認する時間よりも、製品ライン全体の評価に多くの時間を費やしてください。
PVC 発泡ボードの最も一般的な品質問題は、ボードが簡単に折れてしまう脆さです。基板の破損問題の 90% 以上は、配合ではなく、可塑化不良が原因です。
可塑化は、PVC パウダーを加熱してスクリュー内でせん断し、分子鎖を完全に開いて絡ませるプロセスです。可塑化が不完全な場合、ボードの内部はよく練られていない生地のようになり、緩んで靭性に欠け、折れやすくなります。
可塑化を判断するには、感触や外観に頼らないでください。メインの押出機モーターの電流を見てください。
電流が低すぎる: 可塑化が不十分です。材料は「滑りやすい」ため、粘性のある溶融物を形成していません。適切に加工されていません。電流が低すぎる場合は、配合を急いで変更しないでください。ゾーン 3 と 4 (可塑化セクションと圧縮セクション) の温度を 2 ~ 3°C 上げます。溶融粘度が上がり、スクリュー抵抗が増加し、電流が上がります。温度を調整した後、システムが安定するまで 15 ~ 20 分間待ち、電流の変化を観察し、電流が目標値付近で安定するまで少しずつ微調整します。
PVC フォームボードの押出温度制御は非常に難しいことで知られています。温度が高すぎると、バレル内で材料が早期に発泡し、メルトフラクチャーやボード表面の荒れを引き起こします。低すぎると可塑化が不完全となり、基板表面に凹凸が生じます。
ライン全体の温度制御は通常、次の 3 つのゾーンに従います。
| ゾーン | 位置 | 原理 |
|---|---|---|
| 加熱ゾーン | ベントポート前(供給部+圧縮部) | わずかに高い温度、急速な入熱 |
| 恒温ゾーン | ベントポート後(ベント部+計量部) | せん断熱はすでに十分です。加熱と冷却の両方の制御が必要 |
| 温度維持ゾーン | ダイヘッド、アダプター、ダイボディ | 溶融強度を維持するために、押出セクションよりわずかに低くなります。 |
研究によると、硬質低発泡 PVC ボードの押出成形では、スクリュー速度 38 ~ 42 rpm、ダイ温度 180 ~ 190°C の基準プロセスが推奨されており、その結果、ボード密度が低くなり、セル構造が改善されます。しかし、これはあくまで参考です。実際の生産は、装置、配合、製品の厚さに基づいて調整する必要があります。
ダイの温度は特に問題となります。低すぎると、溶融物が弾力性を失い、ボードが裂ける原因になります。高すぎると溶融強度が低下し、気泡が破裂し、基板表面にボイドが発生します。
押出圧力が発泡を成功させる鍵となります。十分な圧力をかけると、泡は細かくて密になります。圧力が不十分だと気泡が大きく不均一になり、盤面が傷つきます。メインモーターの電流とダイヘッドの圧力は、温度制御の信頼できる指標です。可塑化が良好な場合、電流と圧力は両方とも安定しています。可塑化が悪いと圧力が変動し、電流が不安定になります。
スクリューの速度も重要です。速度が速いほど生産量も高くなりますが、溶融温度は急速に上昇し、プロセス制御の要求が厳しくなります。ただし、泡立ちはより均一であり、表面品質はより優れています。速度が低すぎると、可塑化が不十分になり、効率が低下し、ボード表面が粗くなります。さらに、バレルとダイ内の材料の滞留時間を監視する必要があります。短すぎると発泡剤が完全に分解せず、ボードの密度が高くなります。長すぎると過剰発泡が発生し、機械的特性が低下します。
押出機は材料を加工するために作られています。しかし、それを維持しないと、代わりに利益が食われてしまいます。
定期的な残留物の洗浄: スクリュー、バレル、ダイに残った PVC 樹脂は時間の経過とともに硬化し、流路を遮断し、コンポーネントを摩耗させます。シャットダウンして冷却した後、関連部品を分解し、メーカー推奨のパージコンパウンドまたはソフトツールを使用して清掃します。スクリューを清掃するときは、摩耗を最小限に抑えるために主速度を約 5 rpm に下げ、圧縮空気を使用して供給ポートと通気ポートに繰り返し吹き込みます。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| ボードが脆くて壊れやすい | 可塑化が不十分。モーター電流が低い | ゾーン 3 ~ 4 の温度を 2 ~ 3°C 上げます。 15 ~ 20 分待ちます |
| ザラザラした板面 | ダイ温度が高すぎるか低すぎる。メルトフラクチャー | ダイ温度を少しずつ調整します (一度に±2°C) |
| 不均一な気泡構造 | 押出圧力が不十分です。圧力変動 | ダイの温度を確認します。スクリーンパックの詰まりを確認してください |
| モーター電流の変動 | 不安定な可塑化。一貫性のない給餌 | 供給セクションの温度を確認します。材料供給の一貫性を検証する |
| 板厚バリエーション | 不均一な引き取り速度。ダイリップギャップが均一ではない | 引き取り速度を調整します。ダイリップ調整ボルトを確認してください |
| 冷却部の水漏れ | シールが摩耗している。緩いフィッティング | シールを交換します。冷却ラインの接続をしっかり締めます |
PVC発泡ボード押出技術は成熟しています。フレーム、ネジ、温度制御システムはすべてメーカーが製造します。違いは、機器を受け取った後、特定の作業現場の条件に基づいて、温度、速度、圧力、配合の 4 つの変数を調整して連携できるかどうかにあります。


